
Creality nozül tıkanıklığı, 3D yazıcılarda baskı kalitesini doğrudan etkileyen sorunlardan biridir. Filamentin nozül ucundan çıkmaması, baskı sırasında malzeme akışının azalması veya ekstrüderden tıkırtı sesi gelmesi, sıcak uç sisteminde bir problem olduğunu gösterebilir. Özellikle uzun süre kullanılan yazıcılarda filament kalıntıları, yanlış sıcaklık ayarları ve düzensiz bakım nedeniyle tıkanıklık oluşabiliyor.
Creality Ender 3, Ender 3 V3 SE, K1, K1C, K2 Plus ve CR-10 SE gibi modellerde farklı hotend sistemleri kullanılıyor. Bu nedenle nozül temizleme ve değiştirme işlemleri cihazın tasarımına göre değişebiliyor. Ancak tıkanıklığın nedenini belirlemek için uygulanabilecek temel kontroller büyük ölçüde benzerlik gösteriyor.
- Creality Nozül Tıkanıklığı Neden Oluşur?
- Creality Nozül Tıkanıklığı Nasıl Anlaşılır?
- Creality Nozül Tıkanıklığı Nasıl Temizlenir?
- Creality Nozül Soğuk Çekme Yöntemi Nasıl Yapılır?
- Creality Nozül Temizleme İğnesi Nasıl Kullanılır?
- Creality K1 ve K1C Nozül Tıkanıklığı
- Creality Ender 3 Nozül Tıkanıklığı
- Creality K2 Plus Nozül Tıkanıklığı
- Creality CR-10 SE Nozül Tıkanıklığı
- Creality Nozül Sıcaklığı Kaç Olmalı?
- Creality Nozül Tıkanıklığı Baskı Sırasında Oluşuyorsa
- Creality Nozül Değişimi Ne Zaman Gerekir?
- Creality Nozül Tıkanıklığı Nasıl Önlenir?
- Creality Nozül Tıkanıklığı İçin Teknik Destek
- Creality Filament Besleme ve İlk Katman Sorunları


Bu yazıda Creality nozül tıkanıklığı nasıl giderilir sorusunu ayrıntılı şekilde ele alıyoruz. Filament akışının neden kesildiğini, soğuk çekme yönteminin hangi durumlarda kullanılabileceğini, sıcaklık ayarlarının etkisini ve baskı sırasında yaşanan sorunların nasıl çözülebileceğini açıklıyoruz.
Creality Nozül Tıkanıklığı Neden Oluşur?
Nozül, 3D yazıcının sıcak uç sisteminde bulunan ve erimiş filamentin baskı tablasına aktarılmasını sağlayan parçadır. Filament, ekstrüder tarafından hotend içerisine ilerletilir ve burada uygun sıcaklığa ulaştığında nozülün küçük çıkış deliğinden dışarı çıkar.
Bu bölümde plastik kalıntılarının birikmesi veya yabancı parçacıkların sıkışması, malzeme akışını zorlaştırabilir. Tıkanıklık bazen tamamen akışı durdururken bazı durumlarda yalnızca çıkan filament miktarını azaltır.
En sık karşılaşılan nedenlerden biri yanlış baskı sıcaklığıdır. Nozül sıcaklığı düşük olduğunda filament yeterince erimez ve ekstrüder malzemeyi ilerletmekte zorlanır. Sıcaklığın gereğinden fazla yükselmesi ise bazı filamentlerin bozulmasına ve içeride kalıntı bırakmasına neden olabilir.
Filament kalitesi de önemli bir etkendir. İçerisinde yabancı parçacık bulunan veya kullanılan nozül çapına uygun olmayan katkılar içeren malzemeler, akış kanalını tıkayabilir.
Ayrıca hotend soğutmasının yetersiz olması, filamentin erime bölgesine ulaşmadan önce yumuşamasına yol açabilir. Heat creep olarak bilinen bu durum, filamentin ısı bariyerinde sıkışmasına neden olur ve çoğu zaman nozül tıkanıklığıyla karıştırılır.
Creality Nozül Tıkanıklığı Nasıl Anlaşılır?
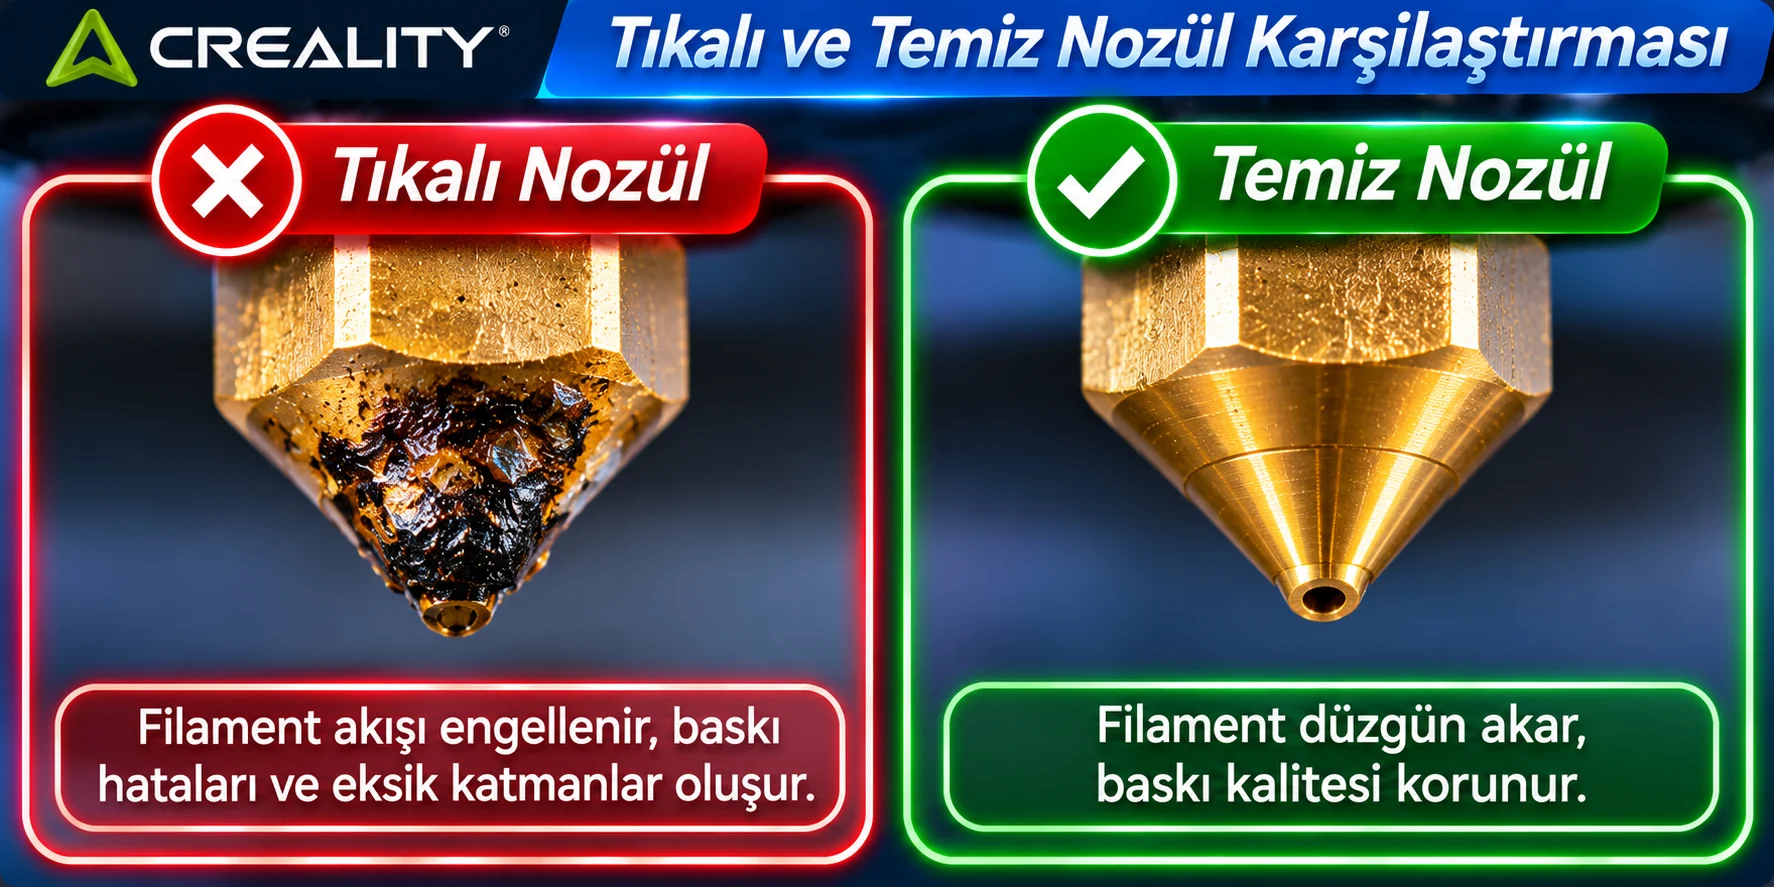
Nozül tıkanıklığının en belirgin işareti, filamentin normal şekilde dışarı çıkmamasıdır. Yazıcı baskıya başladığında ekstrüder çalışmasına rağmen plastik akışı gerçekleşmeyebilir.
Kısmi tıkanıklıklarda ise filament tamamen durmaz. Ancak normalden daha ince çıkar veya düzensiz akış görülür. Bu durum baskı yüzeyinde boşluklar oluşmasına, katmanların birbirine yeterince bağlanmamasına ve modelin dayanıklılığının azalmasına neden olabilir.
Ekstrüderden gelen tıkırtı sesi de dikkat edilmesi gereken belirtilerden biridir. Motor filamenti ilerletmeye çalışırken karşılaştığı direnç nedeniyle adım kaçırabilir. Bununla birlikte aynı ses düşük sıcaklık, sıkışmış filament makarası veya ekstrüder dişlisi sorunlarında da duyulabilir.
Filament yükleme işlemi sırasında nozülden plastik çıkmaması, sıcak uçta tıkanıklık olabileceğini düşündürür. Ancak doğrudan nozül değişimine geçmeden önce filament yolunun ve sıcaklık ayarlarının kontrol edilmesi gerekir.
Creality Nozül Tıkanıklığı Nasıl Temizlenir?
Creality nozül temizleme işlemine başlamadan önce sorunun gerçekten sıcak uçtan kaynaklandığından emin olunmalı. Öncelikle filament makarasının rahat döndüğü ve besleme yolunda sıkışma bulunmadığı kontrol edilmelidir.
Ardından yazıcının ekranından kullanılan filament türüne uygun sıcaklık seçilir. PLA için genellikle 190 ile 220 °C arasındaki değerler kullanılır. Ancak kesin sıcaklık filament üreticisinin önerilerine göre belirlenmelidir.
Nozül hedef sıcaklığa ulaştığında yazıcının filament yükleme veya ekstrüzyon işlevi kullanılarak malzeme akışı kontrol edilebilir. Filament düzgün şekilde çıkıyorsa sorun geçici bir besleme direncinden kaynaklanmış olabilir.
Akış hâlâ gerçekleşmiyorsa üreticinin ilgili modele uygun temizleme yöntemi uygulanmalıdır. Bazı yazıcılarda temizleme filamenti veya uygun çapta nozül temizleme ekipmanı kullanılabilir.
Nozülün sıcak olması nedeniyle bu aşamada dikkatli davranılması gerekiyor. Metal temizleme ekipmanları yanlış kullanıldığında çıkış deliğine zarar verebilir. Ayrıca sıcak uç sisteminin parçaları çalışma sırasında ciddi yanıklara neden olabilir.
Temizlik sonrasında küçük bir test baskısı yapılarak filament akışının normale dönüp dönmediği kontrol edilmelidir.
Creality Nozül Soğuk Çekme Yöntemi Nasıl Yapılır?
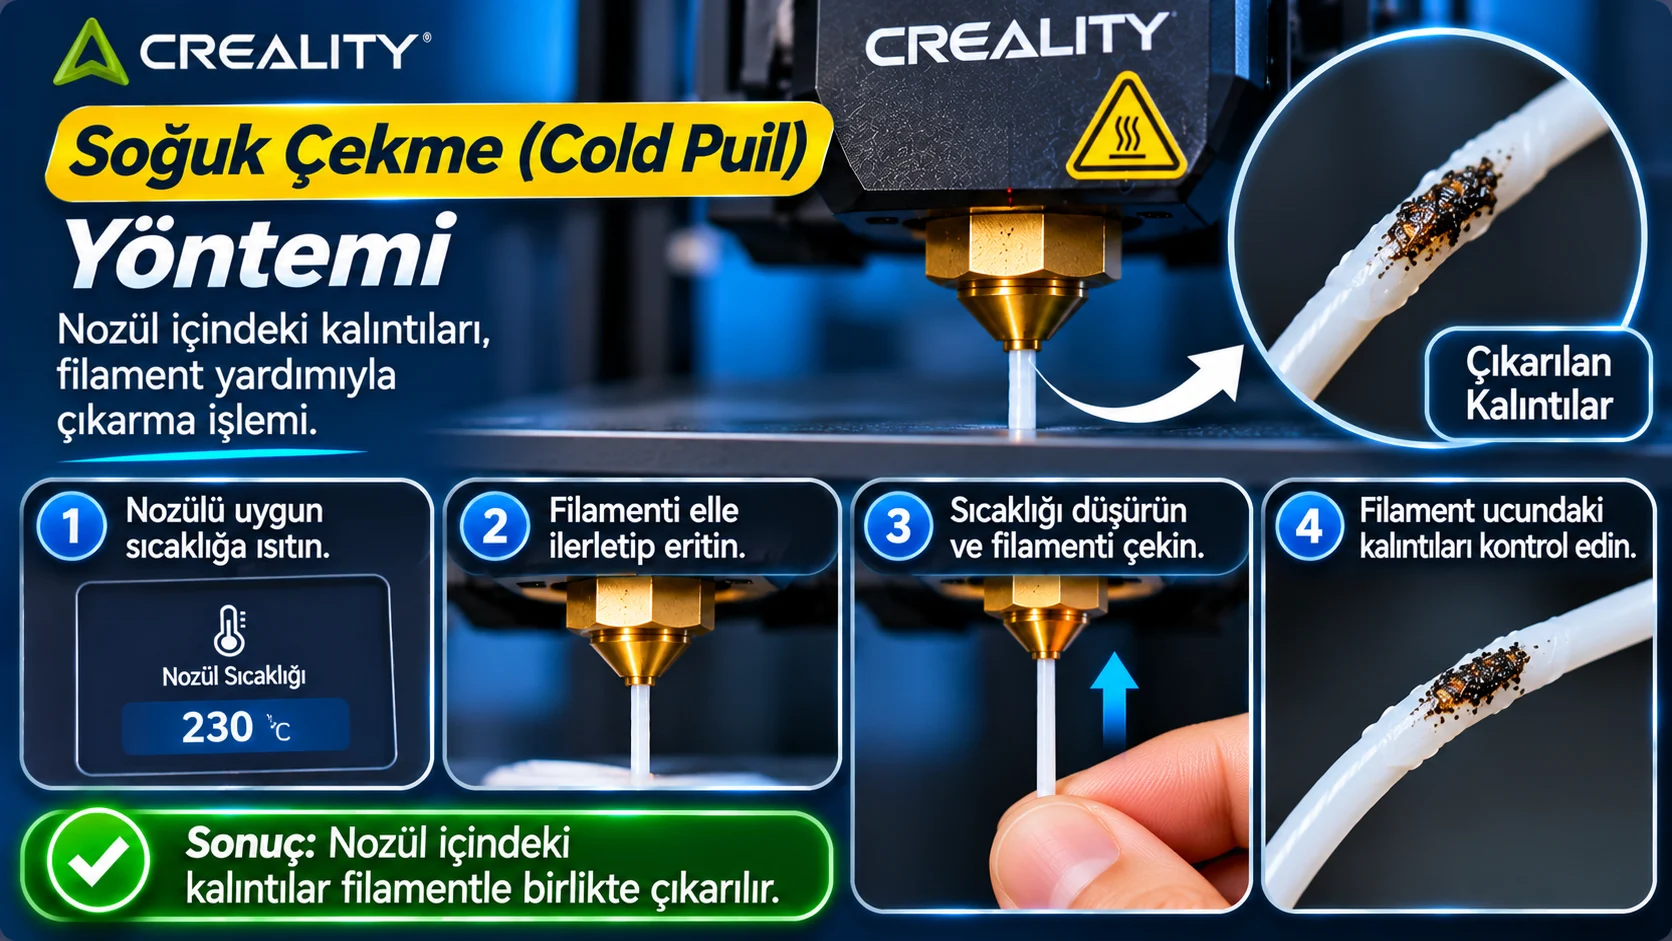
Soğuk çekme yöntemi, bazı 3D yazıcılarda nozül içerisindeki kalıntıları filament yardımıyla çıkarmak için kullanılan bir temizleme işlemidir. İngilizcede cold pull olarak bilinen bu yöntem, uygun hotend tasarımlarında kısmi tıkanıklıkları gidermeye yardımcı olabilir.
İşlemin temel mantığı, filamentin sıcak uç içerisinde yumuşatılması ve kontrollü şekilde soğutulduktan sonra geri çekilmesidir. Böylece filament ucuna tutunan küçük parçacıklar dışarı alınabilir.
Ancak her Creality modeli aynı hotend tasarımına sahip değildir. Özellikle yüksek hızlı baskı için geliştirilen bazı modellerde ekstrüderin yapısı ve filament yolu, klasik soğuk çekme işlemini zorlaştırabilir.
Bu nedenle uygulamaya başlamadan önce üreticinin ilgili model için bu yöntemi önerip önermediği kontrol edilmelidir. Kullanılacak sıcaklık ve filament türü de sıcak uç sistemine uygun olmalıdır.
Filament çıkarılırken aşırı kuvvet uygulanmamalı. Zorlanma hissedildiğinde işlem durdurulmalı ve farklı bir temizleme yöntemi değerlendirilmelidir. Yanlış uygulama, ekstrüder mekanizmasına veya sıcak uç bağlantılarına zarar verebilir.
Creality Nozül Temizleme İğnesi Nasıl Kullanılır?
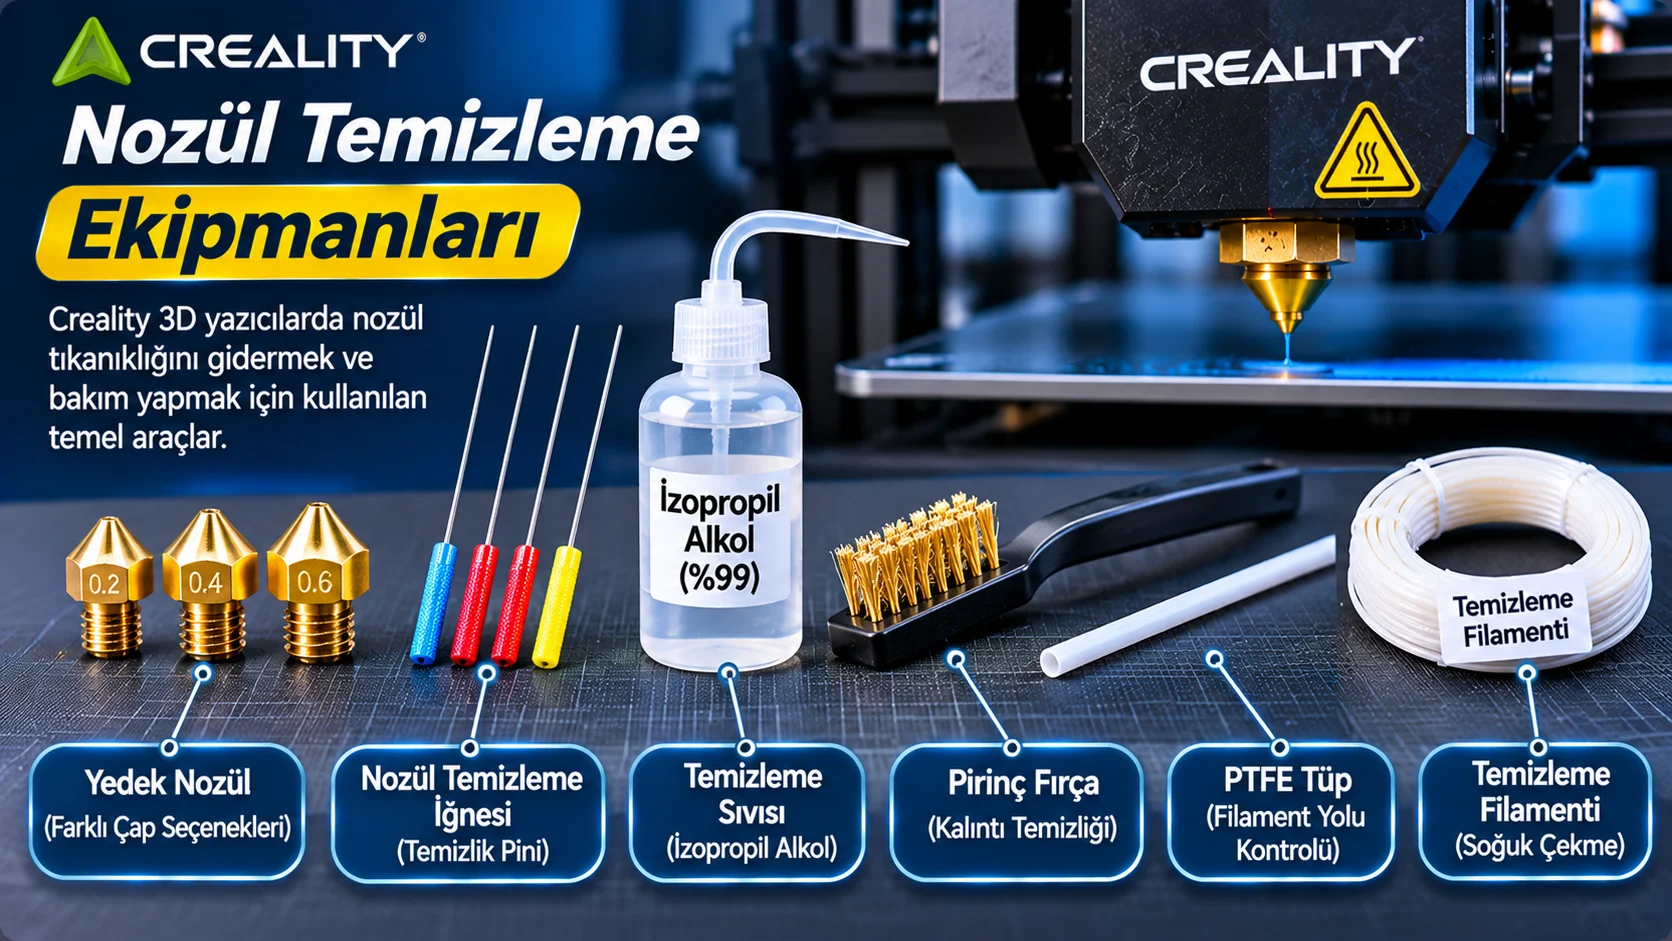
Nozül temizleme iğnesi, çıkış deliğine yakın bölgelerde oluşan bazı tıkanıklıkların giderilmesi için kullanılan ince bir ekipmandır.
Bu yöntemin uygulanabilirliği nozülün tasarımına ve üreticinin bakım talimatlarına bağlıdır. Özellikle sertleştirilmiş çelik veya özel geometrili nozullarda uygun olmayan ekipman kullanılması istenmeyen sonuçlar doğurabilir.
Temizleme iğnesinin çapı nozül deliğine uygun olmalıdır. Örneğin 0,4 mm nozül için daha ince ve üreticinin önerdiği bir temizleme ekipmanı tercih edilmelidir.
İğne, filament yolunu zorlayacak şekilde kullanılmamalıdır. Nozülün iç yüzeyini çizmek veya çıkış deliğini genişletmek baskı kalitesini olumsuz etkileyebilir.
Sıcak nozül üzerinde işlem yapılması gerekiyorsa üreticinin belirttiği güvenlik önlemleri uygulanmalı. Bu konuda deneyimi olmayan kullanıcıların profesyonel destek alması daha güvenli olacaktır.
Creality K1 ve K1C Nozül Tıkanıklığı
Creality K1 ve K1C modelleri yüksek hızlı baskı yapabilen CoreXY 3D yazıcılardır. Bu cihazlarda filament akışının düzenli olması, yüksek hızlarda baskı kalitesinin korunması açısından önemlidir.
K1 ve K1C nozül tıkanıklığı yaşandığında ilk olarak kullanılan filamentin sıcaklık aralığı kontrol edilmelidir. Ardından filament makarası ve besleme tüpü incelenmeli.
Ekstrüder filament ilerletmeye çalışıyor ancak nozülden plastik çıkmıyorsa sıcak uçta tıkanıklık oluşmuş olabilir.
Özellikle PLA baskılarda hazne sıcaklığının gereğinden fazla yükselmesi, bazı koşullarda filamentin erken yumuşamasına yol açabilir. Bu nedenle hotend soğutma fanının çalışması ve yazıcının filament türüne uygun havalandırma koşullarında kullanılması önemlidir.
K1 ve K1C modellerinde farklı donanım revizyonları ve nozül tasarımları bulunabildiği için sökme ve temizleme işlemlerinde ilgili cihazın resmi bakım kılavuzu esas alınmalıdır.
Creality Ender 3 Nozül Tıkanıklığı
Creality Ender 3 serisinde nozül tıkanıklığı, özellikle filament yolu ve hotend bağlantılarıyla ilişkili olabilir.
Klasik Ender 3 modellerinde kullanılan Bowden sisteminde filament, ekstrüderden sıcak uca PTFE tüp aracılığıyla ulaştırılır. Tüpün hotend tarafındaki bağlantısında boşluk oluşması, bazı tasarımlarda erimiş filamentin istenmeyen bölgelerde birikmesine neden olabilir.
Bu nedenle nozül tıkanıklığı sürekli tekrarlanıyorsa yalnızca çıkış deliğinin temizlenmesi yeterli olmayabilir. Filament yolu ve hotend bağlantıları da kontrol edilmelidir.
Ender 3 V3 SE gibi doğrudan tahrikli ekstrüder kullanan modellerde ise besleme yolu daha kısadır. Bu cihazlarda ekstrüder dişlisi, ısı bariyeri ve nozül birlikte değerlendirilmelidir.
Özellikle farklı filament türleri arasında geçiş yapıldıktan sonra akış sorunu yaşanıyorsa sıcaklık ayarları ve malzeme kalıntıları kontrol edilmelidir.
Creality K2 Plus Nozül Tıkanıklığı
Creality K2 Plus, yüksek hızlı baskı ve çok renkli üretim özellikleriyle öne çıkan modellerden biridir. CFS sistemiyle kullanılan sürümlerde filament değişimleri otomatik olarak gerçekleştirilebilir.
Bu süreçte malzemenin besleme yolunda sıkışması veya hotend içerisinde kalıntı oluşması, nozül tıkanıklığına benzer belirtiler ortaya çıkarabilir.
K2 Plus nozül tıkanıklığı yaşandığında öncelikle filamentin CFS üzerinden doğru şekilde ilerleyip ilerlemediği kontrol edilmeli. Malzeme ekstrüdere ulaşmıyorsa sorun sıcak uçtan önceki besleme sisteminde olabilir.
Filament ekstrüdere ulaştığı halde akış gerçekleşmiyorsa nozül sıcaklığı ve hotend durumu incelenmelidir.
Farklı malzemeler arasında geçiş yapılırken uygun temizleme ve boşaltma işlemlerinin gerçekleştirilmesi de önemlidir. Özellikle birbirinden farklı baskı sıcaklıklarına ihtiyaç duyan filamentlerde yanlış geçiş ayarları akış sorunlarına neden olabilir.
CFS veya hotend parçalarının sökülmesi gerekiyorsa üreticinin model özelindeki bakım talimatları takip edilmelidir.
Creality CR-10 SE Nozül Tıkanıklığı
Creality CR-10 SE modelinde doğrudan tahrikli ekstrüder ve yüksek hızlı baskıya uygun sıcak uç sistemi bulunuyor.
Bu cihazda nozül tıkanıklığı oluştuğunda öncelikle filamentin ekstrüder tarafından düzgün ilerletildiği kontrol edilmeli. Ardından sıcaklık ayarları incelenmelidir.
Filament yükleme sırasında malzeme çıkmıyorsa hotend içerisinde kalıntı veya besleme kanalında sıkışma olabilir.
CR-10 SE modelinde baskı hızı da önemlidir. Çok yüksek hacimsel akış isteyen ayarlar, filamentin yeterince erimeden ilerletilmeye çalışılmasına neden olabilir.
Sorun yalnızca yüksek hızlı baskılarda ortaya çıkıyorsa Creality Print üzerinden baskı hızı ve filament profili kontrol edilmelidir.
Creality Nozül Sıcaklığı Kaç Olmalı?
Nozül sıcaklığının kullanılan filamente uygun olması, tıkanıklık riskini azaltan temel etkenlerden biridir.
PLA filamentlerde genellikle 190 ile 220 °C, PETG filamentlerde 220 ile 250 °C, ABS filamentlerde 230 ile 260 °C ve TPU filamentlerde 210 ile 240 °C aralığı kullanılabiliyor.
Bu değerler genel başlangıç aralıklarıdır. Filament markası, baskı hızı ve hotend yapısı uygun sıcaklığı değiştirebilir.
Özellikle yüksek hızlı Creality modellerinde malzemenin yeterince erimesi için sıcaklık ve hacimsel akış ayarlarının birlikte değerlendirilmesi gerekiyor.
Sıcaklığın gereğinden fazla yükseltilmesi tıkanıklığı her zaman çözmez. Bazı durumlarda filamentin bozulmasına ve sıcak uç içerisinde yeni kalıntılar oluşmasına neden olabilir.
Bu nedenle cihazın desteklediği sıcaklık sınırı aşılmamalı ve filament üreticisinin önerileri dikkate alınmalıdır.
Creality Nozül Tıkanıklığı Baskı Sırasında Oluşuyorsa
Bazı Creality yazıcılarda filament yükleme işlemi sorunsuz tamamlanırken baskının ilerleyen aşamalarında akış kesilebilir. Bu durum özellikle uzun süreli baskılarda modelin yarım kalmasına neden olur.
Sorun sıcak uç soğutmasının yetersiz olması, filamentin ekstrüder içerisinde aşınması veya geri çekme ayarlarının uygun olmamasıyla ilişkili olabilir.
Geri çekme mesafesinin gereğinden fazla olması, filamentin sıcak ve soğuk bölgeler arasında sürekli hareket etmesine neden olarak bazı sistemlerde sıkışma riskini artırabilir.
Ayrıca hotend soğutma fanının düzgün çalışmaması, ısının filament besleme kanalına doğru ilerlemesine yol açabilir.
Bu durumda fanın çalışması, hava kanallarının temizliği ve Creality Print üzerindeki geri çekme ayarları kontrol edilmelidir.
Sorun yalnızca belirli filamentlerle yaşanıyorsa malzemenin nem durumu ve üretici tarafından önerilen baskı sıcaklıkları da değerlendirilmelidir.
Creality Nozül Değişimi Ne Zaman Gerekir?
Her nozül tıkanıklığı parça değişimi gerektirmez. Ancak temizleme işlemlerine rağmen filament akışı düzelmiyorsa veya nozül fiziksel olarak zarar görmüşse değişim gerekebilir.
Özellikle aşındırıcı katkılar içeren filamentler kullanıldığında standart pirinç nozullar zamanla aşınabilir. Bu durum baskı çizgilerinin düzensizleşmesine ve ölçü hassasiyetinin azalmasına neden olabilir.
Nozül değişiminde yazıcının hotend tasarımıyla uyumlu parça seçilmelidir. Creality modellerinin tamamında aynı nozül tipi kullanılmaz.
Bazı sistemlerde yalnızca nozül değiştirilebilirken farklı tasarımlarda entegre sıcak uç bileşenlerinin birlikte değiştirilmesi gerekebilir.
Parça değişimi sırasında üreticinin belirttiği sıcaklık, sıkma torku ve montaj sırası dikkate alınmalıdır. Yanlış montaj, erimiş filamentin bağlantı noktalarından sızmasına veya sıcak uç sisteminin zarar görmesine neden olabilir.
Creality Nozül Tıkanıklığı Nasıl Önlenir?
Nozül tıkanıklığının tekrar yaşanmaması için kullanılan filamentin kalitesine ve saklama koşullarına dikkat edilmesi gerekiyor.
Filamentlerin kuru ortamda muhafaza edilmesi, nem kaynaklı baskı sorunlarını azaltabilir. Özellikle PETG, TPU ve bazı teknik filamentler ortam neminden daha fazla etkilenebilir.
Baskı sıcaklığının doğru seçilmesi ve filament türleri arasında geçiş yapılırken uygun boşaltma işlemlerinin uygulanması da önemlidir.
Ekstrüder dişlilerinin temiz tutulması, filament makarasının rahat dönmesi ve hotend soğutma fanının düzgün çalışması besleme sisteminin daha kararlı olmasına yardımcı olur.
Ayrıca yazıcı uzun süre yüksek sıcaklıkta bekletilmemelidir. Baskı yapılmadığı halde filamentin sıcak uç içerisinde gereğinden fazla tutulması, bazı malzemelerde bozulma riskini artırabilir.
Düzenli bakım ve uygun filament profilleri sayesinde tıkanıklık sorunlarının önemli bir bölümü önlenebilir.
Creality Nozül Tıkanıklığı İçin Teknik Destek
Creality nozül tıkanıklığı bazen yanlış sıcaklık veya dilimleme ayarlarından kaynaklanırken bazı durumlarda hotend, ekstrüder veya soğutma sistemi arızasıyla ilişkili olabilir. Özellikle Creality Print ayarlarının düzenlenmesi, yazılım kaynaklı filament besleme problemleri ve bilgisayar bağlantısı gibi konularda teknik desteğe ihtiyaç duyulabilir.
Bu gibi durumlarda 11858 Teknoloji Destek Hattı üzerinden yazılım ve bağlantı sorunlarına yönelik destek seçenekleri hakkında bilgi alınabilir. 2011 yılından bu yana Türkiye genelinde 7/24 hizmet veren merkez, uygun sorunlarda TeamViewer, AnyDesk ve benzeri lisanslı uzaktan bağlantı yazılımlarıyla yardımcı olabiliyor. Görüşmeler dakika bazında ücretlendiriliyor ve ücret bilgisi görüşme öncesinde sesli yanıt sistemi üzerinden bildiriliyor. Fiziksel nozül temizliği, hotend değişimi ve garanti kapsamındaki onarımlar için ise Creality’nin yetkili servis kanallarına başvurulması gerekiyor.
Creality Filament Besleme ve İlk Katman Sorunları
Nozül tıkanıklığı, filament besleme problemleriyle benzer belirtiler gösterebilir. Ekstrüderin malzemeyi ilerletememesi veya baskı sırasında plastik akışının kesilmesi her zaman doğrudan nozül arızası anlamına gelmez.
Bu nedenle sorun devam ediyorsa sitemizdek Creality Ender 5 S1 ve Ender 5 Max Kurulumu başlıklı makalemizi inceleyebilirsiniz.
Creality nozül tıkanıklığı, çoğunlukla yanlış sıcaklık ayarları, filament kalıntıları, yetersiz hotend soğutması veya besleme sistemindeki sorunlar nedeniyle ortaya çıkıyor. Tıkanıklığı gidermek için öncelikle filament yolu ve ekstrüder kontrol edilmeli, ardından sıcaklık ve nozül akışı değerlendirilmelidir.
Creality Ender 3, K1, K1C, K2 Plus ve CR-10 SE modellerinde sıcak uç tasarımları farklı olduğu için temizlik ve parça değişimi işlemleri modele uygun şekilde yapılmalıdır. Doğru filament seçimi, düzenli bakım ve uygun baskı ayarları sayesinde daha kararlı sonuçlar elde edilebilir.
Siz de Creality 3D yazıcınızda nozül tıkanıklığı yaşadıysanız kullandığınız modeli, karşılaştığınız belirtileri ve uyguladığınız çözüm yöntemlerini yorumlar bölümünde paylaşabilirsiniz.